2026-10-13
A thanh piston xi lanh thủy lực trông giống như một miếng thép đơn giản, đó chính xác là lý do tại sao nó bị bỏ qua cho đến khi có sự cố xảy ra. Trong thực tế, thanh là bộ phận chịu mọi tải trọng, hấp thụ mọi lực bên và chịu toàn bộ bụi, hơi ẩm, muối trong môi trường làm việc. Khi một xi lanh bắt đầu chảy dầu, trôi dưới tải hoặc làm rách các vòng đệm của nó, bề mặt thanh truyền thường là nơi câu chuyện bắt đầu.
Chúng tôi đã sản xuất cần piston cho ngành thủy lợi, luyện kim, máy xây dựng, thiết bị tàu và cảng, mỏ dầu, khai thác mỏ, giàn khoan và máy xúc từ năm 2008. Chúng tôi có xu hướng xem xét bộ phận này từ trong ra ngoài: nó được làm bằng gì, hoàn thiện như thế nào và nó phải được chỉ định như thế nào cho công việc mà nó phải làm.
Trong xi lanh tác dụng kép, cần piston là bộ phận duy nhất của bộ phận chuyển động mà thế giới bên ngoài từng nhìn thấy. Nó luồn hoặc hàn vào máy, nó trượt qua vòng đệm thanh và ống lót dẫn hướng trên mỗi hành trình, và nó truyền lực piston tới bất cứ vật gì mà máy đang đẩy, nâng hoặc giữ.
Công việc đó tạo ra hai nhu cầu kéo theo hai hướng trái ngược nhau. Bề mặt phải đủ cứng và mịn để chống tạo thành vết xước và để phớt trượt mà không tạo rãnh trên đó. Lõi phải đủ cứng để chịu được tải uốn và thỉnh thoảng bị va đập mà không bị gãy. Một thanh được làm cứng hoàn toàn sẽ chống mài mòn tốt và sau đó bị nứt khi có người chất tải bên cạnh lần đầu tiên; một cây gậy mềm sẽ uốn cong một cách duyên dáng trong nhiều năm và làm mòn các vòng đệm của nó trong một mùa. Sự thỏa hiệp khả thi là một lõi cứng với lớp bề mặt cứng, được liên kết tốt, đó là lý do tại sao lớp hoàn thiện cũng quan trọng như vật liệu nền.
Thanh đặc là lựa chọn mặc định cho hầu hết các xi lanh thủy lực và vì lý do chính đáng. Nó dễ gia công, mang lại độ cứng cao cho đường kính của nó và chi phí cho mỗi mét rất dễ điều chỉnh. Dòng sản phẩm của chúng tôi chia nó thành phiên bản hoàn thiện đơn giản dành cho công việc chế tạo thông thường và phiên bản hoàn thiện chính xác trong đó dung sai đường kính, độ thẳng và độ nhám bề mặt đều phải nằm trong một dải chặt hơn, loại thanh đi vào hình trụ có ống lót dẫn hướng vừa khít hoặc trục điều khiển bằng servo.
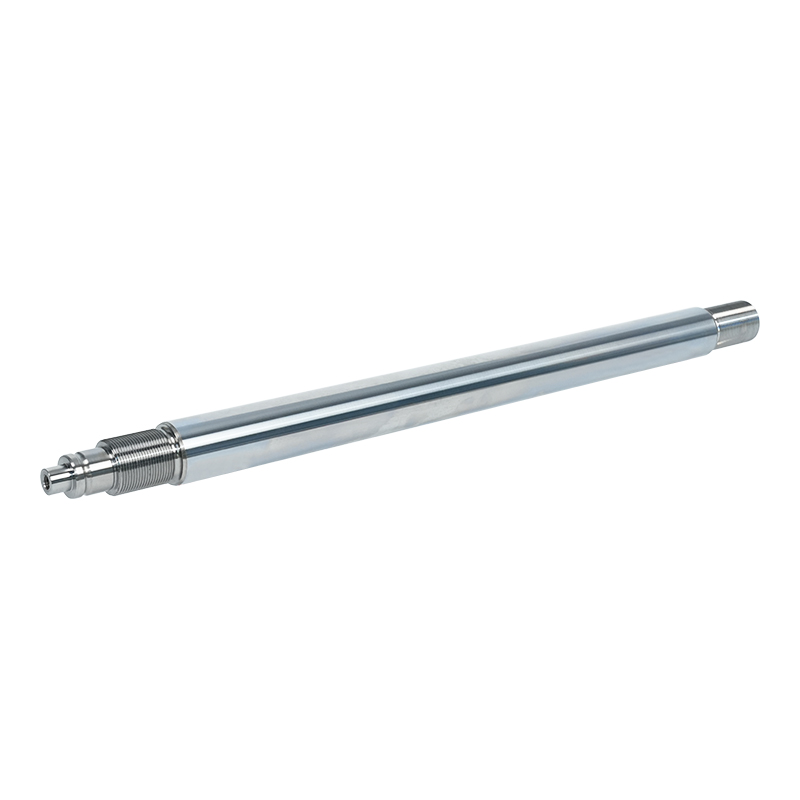
 Thanh piston rắn bằng thép hợp kim hoàn thiện chính xác Thanh rắn được hoàn thiện chính xác dành cho ống lót dẫn hướng hoặc trục servo vừa khít, cung cấp các tùy chọn thép hợp kim, độ chính xác F5–F9, đường kính Φ20–Φ500 và lớp mạ crôm cứng tùy chọn. Xem sản phẩm →
Thanh rỗng giải quyết được một vấn đề khác. Trên các xi lanh hành trình dài hoặc đường kính lớn, trọng lượng của một thanh đặc tự nó trở thành một tải trọng: nó làm tăng thêm quán tính mà máy phải chuyển động, và trên trục nằm ngang, nó làm tăng mômen uốn trên thanh dẫn hướng. Cần piston rỗng giữ đường kính ngoài không đổi trong khi loại bỏ vật liệu khỏi tâm, do đó độ cứng giảm ít hơn nhiều so với trọng lượng. Trong một số thiết kế, lỗ khoan có tác dụng gấp đôi như một đường dẫn dầu, đó là lý do tại sao ống dầu rỗng được sử dụng khi mạch thủy lực phải chạy qua thanh thay vì chạy xung quanh nó. Thanh rỗng không phải là một bản nâng cấp phổ biến, vì nó tốn nhiều chi phí sản xuất hơn và lỗ khoan phải được bịt kín chính xác, nhưng khi trọng lượng và bao bì là những hạn chế ràng buộc thì đó thường là câu trả lời hợp lý duy nhất.
Một số khách hàng không muốn có một quầy bar trần trụi chút nào. Họ muốn một bộ phận lắp ráp, nghĩa là thân thanh truyền đã được nối với đầu nối cuối và đôi khi với chính pít-tông. Có ba cách phổ biến để xây dựng một. Thanh một mảnh được rèn bị đảo lộn hoặc rèn ở phần cuối để đầu và thân trở thành một miếng kim loại liên tục duy nhất, không có mối hàn và không có mối nối, điều này khiến nó trở thành lựa chọn mạnh nhất cho các thanh không bị hỏng khi va chạm. Một que hàn tích hợp có các đầu được gia công riêng biệt được hàn vào thân với khả năng xuyên thấu hoàn toàn qua mặt cắt. Que hàn xẻ sử dụng cấu trúc tách rời được nối với nhau bằng hàn, dễ gia công và xử lý nhiệt hơn khi thân dài hoặc hình dạng không thuận tiện.
 Bộ lắp ráp thanh piston xi lanh thủy lực một mảnh được rèn Các cụm thanh piston nguyên khối được rèn không có mối hàn hoặc mối nối để sử dụng ở tải trọng nặng, chịu va đập cao; thép hợp kim, đường kính Φ20–Φ500, độ chính xác F5–F9, crom cứng tùy chọn. Xem sản phẩm →
Sự lựa chọn phụ thuộc vào hướng tải, tỷ lệ chiều dài trên đường kính của thanh và mức độ kiểm tra mà khách hàng chuẩn bị thực hiện. Thanh rèn thường đi vào các vị trí chịu tải nặng và chịu va đập cao; các cụm hàn hoạt động tốt với tải trọng trung bình và đối với các hình dạng mà việc kiểm soát chi phí quan trọng hơn cường độ tối đa. Về mặt tóm tắt, không cái nào trong ba cái tốt hơn, chỉ tốt hơn cho một công việc nhất định.
Lớp bề mặt thực hiện ba công việc cùng một lúc: tăng độ cứng, giảm ma sát với vòng đệm và giữ oxy và nước tránh xa thép nền. Lựa chọn một quy trình thực sự là một câu hỏi về môi trường mà thanh sẽ tồn tại. Một thanh trên máy ép trong nhà ở xưởng khô và một thanh trên giàn đóng cọc làm việc dưới mưa và sạn không cần lớp hoàn thiện giống nhau và trả tiền sai cho một cái là tiền chi không đúng chỗ. của chúng tôi tùy chọn lớp phủ thanh piston bao gồm các lộ trình từ mạ crom cứng đơn giản qua các lớp composite đến các quá trình nhiệt và khuếch tán, và bảng dưới đây là phiên bản ngắn gọn về thời điểm mỗi lớp thường kiếm được tiền.
| Xử lý bề mặt | Những gì nó cung cấp | Nơi nó thường được sử dụng |
|---|---|---|
| Lớp phủ crom cứng | Độ cứng cao, độ ma sát thấp, độ dày lớp đều | Xi lanh thủy lực thông thường, thanh tiếp xúc với không khí ẩm |
| Màu trắng sữa và crom cứng | Lớp đế mềm hơn cộng với lớp trên cùng cứng, chống ăn mòn tốt hơn | Thiết bị ven biển, tàu và cảng, các khu vực có độ ẩm cao |
| Niken và crom cứng | Rào chắn ăn mòn bổ sung bên dưới lớp cứng | Nhà máy hóa chất, công việc ngoài khơi, rửa trôi thường xuyên |
| Lớp phủ gốm | Độ cứng rất cao, khả năng chống mài mòn và tác động của hạt | Môi trường khai thác, đóng cọc, bụi bặm và nhiều sạn |
| Tấm ốp laze | Một lớp liên kết luyện kim có thể tái tạo lại vật liệu bị mòn | Thanh chịu lực nặng và sửa chữa các bề mặt bị mòn hoặc bị xước |
| lớp phủ QPQ | Thấm nitơ trong dung dịch muối với độ biến dạng rất thấp và lớp sơn mờ | Thanh chính xác trong đó độ ổn định kích thước là rất quan trọng |
 Thanh piston mạ Chrome cứng cho linh kiện thủy lực Thanh piston mạ crom cứng mang lại khả năng chống mài mòn, mài mòn, mỏi và ăn mòn, với độ dày lớp phủ được kiểm soát để bịt kín, vừa khít, phục hồi kích thước và yêu cầu dịch vụ thủy lực. Xem sản phẩm →
Một điểm đáng nhắc lại: dày hơn không hẳn là tốt hơn. Các lớp crom quá dày có thể bị sứt mẻ khi uốn cong và lớp phủ chỉ được chọn vì độ cứng của nó có thể không có tác dụng đối với bầu không khí chứa đầy muối. Trong thực tế, độ dày lớp và vật liệu nền phải được quyết định cùng nhau.
Khi ai đó gửi cho chúng tôi một bản vẽ hoặc chỉ là một bản phác thảo có kích thước trên đó, sáu biến số giống nhau thường quyết định liệu thanh có hoạt động tốt hay không.
Thanh piston hiếm khi bị hỏng mà không có cảnh báo. Thông thường nó sẽ đưa ra các tín hiệu có thể nhìn thấy được trong nhiều tháng đầu tiên.
Điều ngăn cách các báo giá trên cần piston hiếm khi chỉ là giá; vấn đề là liệu nhà cung cấp có thể giải thích cách kiểm soát chất lượng hay không. Các chứng chỉ như ISO 9001 và ISO 14001, kiểm tra vật liệu đầu vào và đo độ dày lớp phủ thay vì đo lường mọi vấn đề bằng nhãn cầu.
Cũng nên yêu cầu một bản mô tả bằng văn bản về trình tự hoàn thiện. Quan điểm riêng của chúng tôi về gia công thanh piston chính xác chính việc mài và đánh bóng chứ không phải bể mạ mới là thứ tạo nên sự chính xác của một thanh. Công suất, kích thước bể mạ và nhịp độ phân phối cũng đáng được tìm hiểu, đặc biệt khi thanh dài hơn bình thường hoặc bản vẽ sẽ được đặt hàng lại thường xuyên.
Khi giao hàng, một nhà máy xử lý công việc theo một quy trình từ thanh thô đến xử lý bề mặt cuối cùng thường dễ dàng truy nguyên hơn. Chính vì lý do đó, các nhà máy của chúng tôi có diện tích hơn 25.000 mét vuông và hệ thống chất lượng cũng như môi trường đã hoạt động từ năm 2011.
Nếu có một điều đáng rút ra ở đây, đó là thanh piston xi lanh thủy lực không phải là một mặt hàng được đồng hồ đo mua rồi lãng quên. Lấy vật liệu cơ bản, độ thẳng, xử lý bề mặt và độ dày lớp phù hợp với nhiệm vụ, và một thanh thông thường sẽ hoạt động trong nhiều năm mà không gặp sự cố. Nếu sai bất kỳ một trong số đó, nó có thể thất bại trong vòng vài tháng. Nếu bạn đang chỉ định một thanh cho một máy mới hoặc đang xử lý một lô liên tục quay trở lại, chúng tôi rất vui được cùng bạn xem qua các tùy chọn và giữ cho nó thực tế.
Liên hệ với chúng tôi
+86-137-0618-5800
Số 3 đường Tây Dujuan, thị trấn Hudai, huyện Binhu, thành phố Vô Tích, tỉnh Giang Tô
Liên hệ
Điện thoại di động