2026-10-09
Thanh piston được phủ là một trong những bộ phận lặng lẽ quyết định tuổi thọ của xi lanh thủy lực. Đó là bề mặt chuyển động duy nhất mà xi lanh tiếp xúc với thế giới bên ngoài, và mọi mảnh đá, vết xước, cặn muối hoặc vết rỉ sét bám trên đó cuối cùng sẽ di chuyển trở lại bên dưới vòng đệm và đi vào dầu. Rất lâu trước khi xi lanh bị hỏng trên hiện trường, bề mặt thanh thường đã kể câu chuyện.
Máy móc Vô Tích Qunke đã chế tạo xi lanh thủy lực, xi lanh khí nén và thanh piston chính xác từ năm 2008, và công việc sơn phủ đã trở thành một phần công việc hàng ngày trong hầu hết thời gian đó. Phần tiếp theo là hướng dẫn thực tế: lớp phủ thực sự làm gì trên thanh, phương pháp xử lý bề mặt nào phù hợp với điều kiện làm việc nào và cách lựa chọn tương tác với vòng đệm, chất lỏng và bảo trì.
Về mặt cơ học, thanh piston truyền tải từ piston ra ngoài qua đầu xi lanh. Hai khu vực khác nhau của cùng một bộ phận thực hiện hai công việc hoàn toàn khác nhau. Bên dưới con dấu, thanh là một bề mặt trượt, và dung sai đường kính, độ tròn và độ nhám của nó quyết định xem con dấu có giữ được áp suất trong nhiều năm hay bắt đầu chảy nước sau vài nghìn chu kỳ. Bên ngoài hình trụ, chính thanh đó là bề mặt kết cấu lộ ra ngoài phải đối mặt với mưa, bụi, sỏi, muối và các hóa chất rửa trôi.
Lớp phủ là cách tách biệt hai công việc đó. Thép nền cung cấp độ bền và độ cứng, trong khi lớp phủ cung cấp độ cứng, độ ma sát thấp và bảo vệ chống ăn mòn chính xác ở những nơi hư hỏng xảy ra.
Các loại thép carbon như 1045 và 4140 là vật liệu chính để sản xuất que, nhưng không được phủ lớp phủ nên chúng nhanh chóng bị rỉ sét trong không khí ẩm ướt hoặc ven biển. Khi rỉ sét bắt đầu, các vết rỗ sẽ biến thành các cạnh mài mòn làm bong vật liệu ra khỏi mép bịt kín và quá trình rò rỉ bắt đầu rất lâu trước khi bất cứ thứ gì trông có vẻ bị vỡ rõ ràng. Ngay cả trước khi vết rỗ xuất hiện, ma sát khô giữa thép trần và phớt polyurethane hoặc NBR sẽ làm tăng nhiệt độ cục bộ và tăng tốc độ mài mòn.
Thép không gỉ giải quyết được mặt ăn mòn nhưng cũng có những vấn đề riêng: nó tương đối mềm, dễ bị ăn mòn và đắt tiền ở đường kính lớn. Do đó, đối với hầu hết các thanh thủy lực và khí nén, câu trả lời thực tế là thép cacbon hoặc thép hợp kim được phủ, với lớp phủ được chọn cho môi trường mà máy thực sự hoạt động.
Tên lớp phủ có thể gây nhầm lẫn vì một số trong số chúng mô tả một họ hơn là một công thức duy nhất. Trong thực tế, các tuyến xuất hiện thường xuyên nhất trên cần piston thuộc bốn nhóm: mạ điện crom, các lớp mạ điện tổng hợp, các lớp ứng dụng nhiệt như lớp phủ gốm và laser, và các phương pháp xử lý khuếch tán như QPQ.
Chrome cứng vẫn là mặc định cho dịch vụ thủy lực nói chung và vì lý do chính đáng. Lớp mạ điện thường dày từ 20 đến 50 micron, đạt khoảng 800 đến 1000 HV và có hệ số ma sát rất thấp so với các hợp chất bịt kín thông thường. Sự kết hợp đó giúp giảm nhiệt độ bịt kín và chống lại các hạt mài mòn nhỏ lọt qua cần gạt nước.
Điểm yếu của nó là độ xốp và vết nứt nhỏ. Trong một máy trong nhà được bôi trơn tốt, điều này hiếm khi xảy ra, nhưng trong môi trường ven biển hoặc hóa chất, sự ăn mòn có thể len lỏi qua những vết nứt nhỏ đó và nâng lớp từ bên dưới lên. Đó là lý do tại sao các lớp tổng hợp tồn tại.
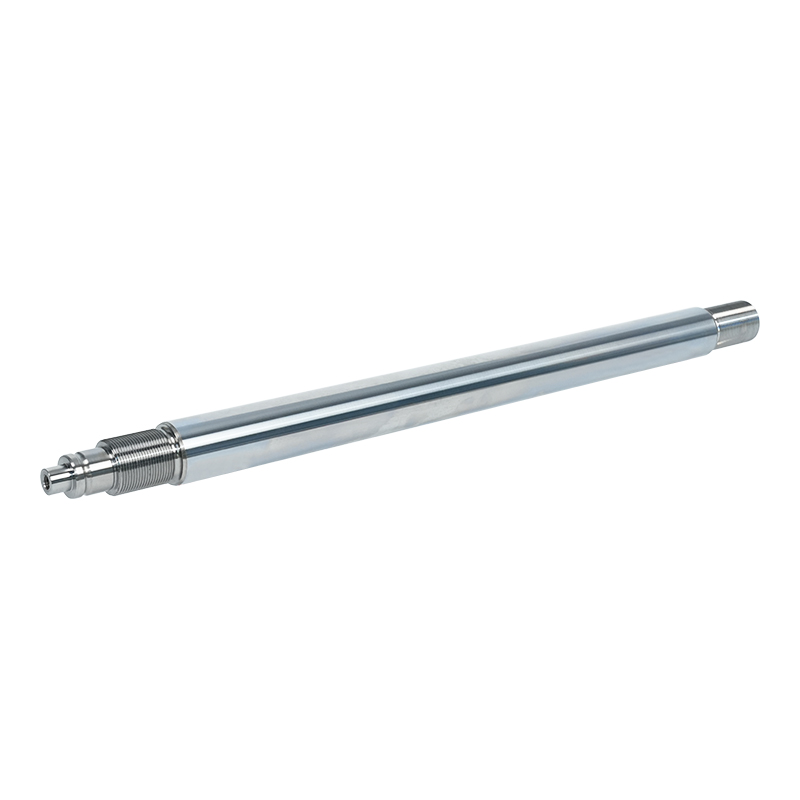
 Thanh piston xi lanh thủy lực mạ Chrome cứng Cần piston mạ crom mạ điện cho xi lanh thủy lực, có sẵn bằng thép và thép không gỉ, với độ dày được kiểm soát và gia công tùy chỉnh. Xem sản phẩm →
Tuyến đường tổng hợp đặt một lớp mềm hơn, chống ăn mòn tốt hơn ở bên dưới và một lớp crom cứng ở trên. Lớp crom trắng sữa làm lớp nền với crom cứng bên trên là một cặp đôi quen thuộc, và niken, tiếp theo là crom cứng, hoạt động theo cùng một nguyên tắc: lớp rào cản ngăn chặn độ ẩm và hóa chất, trong khi lớp bên ngoài chịu mài mòn. Cả hai đều cần các bước mạ bổ sung, thời gian thực hiện dài hơn và kiểm soát bể tắm chặt chẽ hơn, vì vậy chúng thường được dành riêng cho các thiết bị thực sự hoạt động ngoài trời hoặc gần nước mặn.
Làm nguội-đánh bóng-làm nguội là phương pháp xử lý khuếch tán chứ không phải là lớp lắng đọng: bề mặt được thấm nitơ trong bể muối, đánh bóng và sau đó được oxy hóa. Bởi vì không có gì được thêm vào bên trên nên không có lớp nào có thể bong ra và sự thay đổi kích thước là tối thiểu, điều này làm cho QPQ trở nên hấp dẫn đối với các thanh mỏng và các bộ phận được giữ ở dung sai chặt chẽ. Tuy nhiên, vỏ máy nông, thường có kích thước hàng chục micron nên không phải là biện pháp khắc phục tình trạng khoét sâu hoặc mài mòn nặng.
Bảng dưới đây tóm tắt cách so sánh các tuyến đường này về mặt sản xuất hàng ngày. Các số liệu này là phạm vi điển hình chứ không phải là thông số kỹ thuật cố định, vì độ dày lớp thường được thỏa thuận cho mỗi dự án.
| Tuyến đường phủ | Lớp điển hình | Sức mạnh chính | Phù hợp nhất | Điểm cần xem |
|---|---|---|---|---|
| Mạ crom cứng | 20-50 µm | Chống mài mòn với độ ma sát thấp | Xi lanh thủy lực và khí nén nói chung ở điều kiện vừa phải | Các lỗ rỗng và vết nứt nhỏ có thể tạo điều kiện cho sự ăn mòn bắt đầu bên dưới |
| Crom màu trắng sữa cộng với crom cứng | Hai lớp, tổng cộng 30-60 µm | Chống ăn mòn kết hợp với bề mặt cứng bên ngoài | Thiết bị ẩm, ven biển và di động | Nhiều bước quy trình hơn và kiểm soát bể tắm chặt chẽ hơn |
| Niken cộng với crom cứng | Hai lớp, tổng cộng 30-70 µm | Rào cản mạnh mẽ chống lại hóa chất và muối | Thuế hàng hải, hóa chất và khai thác mỏ | Hóa chất tắm niken phải được theo dõi chặt chẽ |
| Gốm sứ (phun plasma) | 100-300 µm | Độ mài mòn và khả năng chịu nhiệt độ cao | Sự mài mòn mạnh và điều kiện làm việc nóng | Cần mài kim cương; kiểm tra tính tương thích của hợp chất bịt kín |
| Tấm ốp laze | 0,3-2 mm trước khi gia công | Lớp mài mòn liên kết luyện kim dày | Khai thác, nạo vét, nâng cấp hàng hải và cần câu | Chi phí mỗi bộ phận cao hơn và phụ cấp gia công bổ sung |
| điều trị QPQ | Hộp khuếch tán, 10-30 µm | Chống mài mòn và hầu như không bị biến dạng | Thanh mỏng và các bộ phận được giữ ở dung sai chặt chẽ | Độ sâu trường hợp hạn chế; không phải là cách chữa trị vết cắt sâu |
Môi trường thường trả lời câu hỏi về lớp phủ nhanh hơn bất kỳ danh mục nào. Nếu có muối, axit hoặc hóa chất xử lý, nguyên nhân dẫn đến ăn mòn và các lớp rào cản sẽ di chuyển lên phía trước. Nếu có cát, quặng hoặc xỉ, quyết định sẽ dẫn đến mài mòn và độ cứng cộng với độ dày lớp quan trọng hơn.
Khi sự mài mòn và nhiệt kết hợp với nhau, lớp phủ gốm sẽ chiếm được vị trí của chúng. Lớp alumina-Titania được phun plasma có kích thước vài trăm micron cứng hơn crom và chịu được nhiệt độ bề mặt cao hơn, đó là lý do tại sao nó xuất hiện trên các xi lanh làm việc gần lò nung hoặc xử lý vật liệu nóng. Sau đó, nó cần phải mài kim cương để đạt được độ hoàn thiện thân thiện với phớt và một số hợp chất bịt kín cần được xem xét trước khi cam kết.
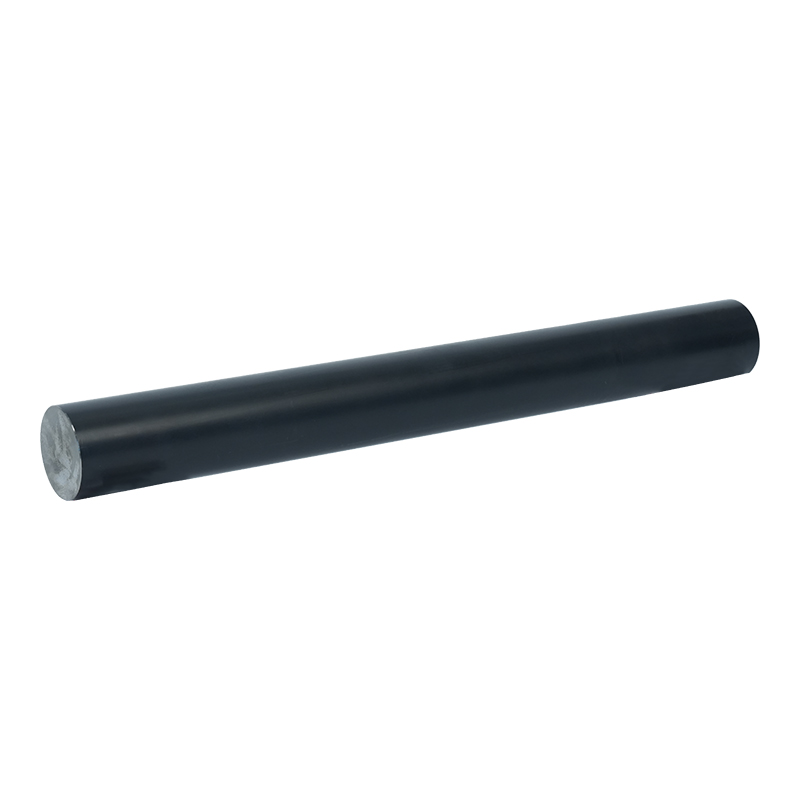
 Thanh piston xi lanh thủy lực tráng gốm Lớp phủ gốm phun plasma cho cần piston thủy lực, được cung cấp bằng silicon nitride, alumina/silicon cacbua và các tùy chọn gốm nano để chống mài mòn và ăn mòn. Xem sản phẩm →
Một lớp phủ không bao giờ được đánh giá chỉ dựa trên độ cứng. Độ nhám bên dưới con dấu là cảm giác thực sự của con dấu, vì vậy bề mặt cứng nhưng thô ráp có thể làm con dấu bị mòn nhanh hơn bề mặt mềm hơn, mịn hơn. Chrome hoạt động mượt mà và dễ chịu một cách tự nhiên; Các bề mặt gốm và phủ laser phải được mài và đánh bóng trở lại Ra được kiểm soát trước khi lắp ráp. Hướng mài cũng quan trọng vì các vết xoắn ốc có thể hoạt động như các kênh bơm nhỏ.
Hai chi tiết sản xuất rất dễ bị bỏ qua. Đầu tiên, thép cường độ cao nên được nung sau khi mạ để giảm nguy cơ bị giòn do hydro. Thứ hai, độ dày lớp thay đổi đường kính thành phẩm, do đó lượng cho phép mài phải được tính toán ngay từ đầu thay vì điều chỉnh ở cuối dây chuyền.
Các thanh được phủ và cụm thanh của chúng tôi được sử dụng trong thiết bị bảo tồn nước, luyện kim, máy xây dựng, thiết bị tàu và cảng, thiết bị mỏ dầu, máy khai thác mỏ, giàn đóng cọc và máy xúc. Mô hình nhất quán: môi trường càng khắc nghiệt và khoảng thời gian bảo trì càng dài thì thông số kỹ thuật càng chuyển từ bề mặt chrome một lớp sang bề mặt composite, gốm hoặc phủ laser.
Tấm ốp laze là phương pháp chúng tôi khuyên dùng khi độ mòn thực sự nghiêm trọng hoặc khi một thanh đắt tiền đáng được giải cứu thay vì thay thế. Bởi vì lớp này được liên kết bằng phương pháp luyện kim với kim loại cơ bản và có thể dày tới một milimet hoặc hơn, nên nó có thể chịu được tác động và sự mài mòn thô có thể làm bong tróc một lớp mạ điện mỏng, đồng thời nó cũng mang lại tuổi thọ sử dụng thứ hai cho các thanh bị mòn.
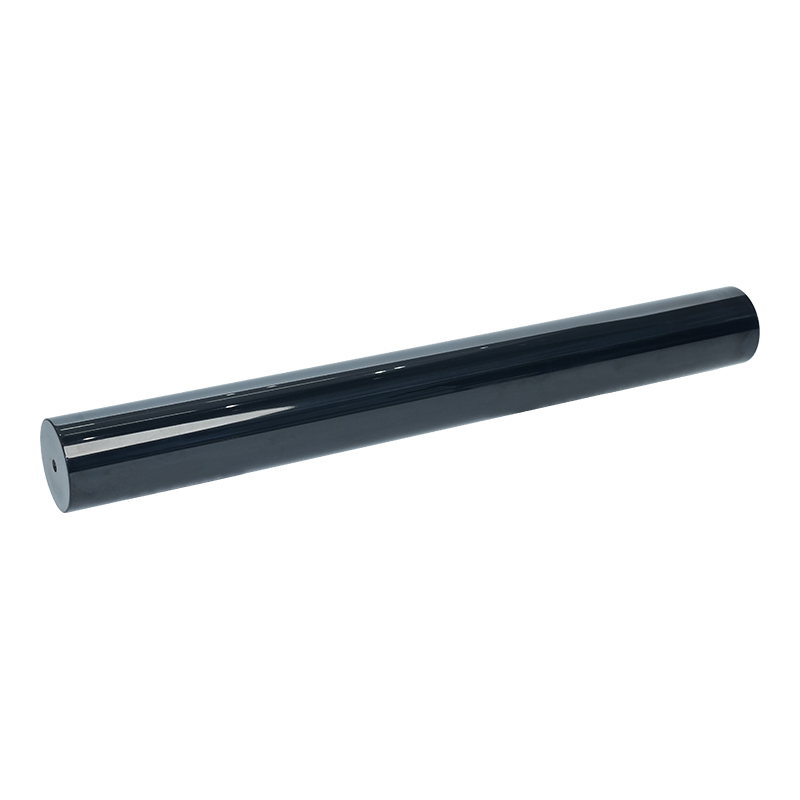
 Thanh piston xi lanh ốp laze Cần piston được phủ laze với các lớp hợp kim gốc niken, coban hoặc sắt, được hoàn thiện bằng cách mài mòn để chống mài mòn, ăn mòn và sử dụng ở nhiệt độ cao. Xem sản phẩm →
Không có lớp phủ nào trong số này hoạt động có thể dự đoán được nếu không có quy trình kỷ luật. Kể từ khi đạt được chứng nhận ISO 9001 và ISO 14001 vào năm 2011, chúng tôi đã xây dựng dây chuyền sản xuất que của mình dựa trên máy mài và đánh bóng CNC cũng như dây chuyền mạ thông minh, được kiểm soát về môi trường, với độ dày lớp phủ, độ bám dính và độ hoàn thiện bề mặt được kiểm tra ở từng giai đoạn thay vì chỉ ở lần kiểm tra cuối cùng.
Năng lực cũng quan trọng như khả năng kiểm soát. Các nhà máy của chúng tôi hiện có diện tích hơn 25.000 mét vuông và việc mở rộng vào năm 2022 đã bổ sung thêm cơ sở rộng 20.000 mét vuông ở Vô Tích cùng với chi nhánh Loudi của chúng tôi, cho phép các đơn đặt hàng theo lô và hoạt động lắp ráp tùy chỉnh diễn ra trên cùng một tầng. Nếu bạn muốn đi sâu hơn vào khía cạnh gia công của câu chuyện, lưu ý của chúng tôi về điều gì thực sự làm cho một cây gậy trở nên chính xác giải thích mức độ dung sai và độ hoàn thiện được đảm bảo tại xưởng.
Hầu hết các vấn đề về lớp phủ mà chúng tôi thấy là vấn đề về đặc tính kỹ thuật hơn là vấn đề về sản xuất. Một vài chi tiết được gửi cùng với câu hỏi giúp tiết kiệm rất nhiều chi tiết qua lại sau này:
Với thông tin đó, khuyến nghị về lớp phủ thường chỉ mất một lần trao đổi ngắn và một thanh mẫu có thể được sản xuất trước khi toàn bộ lô được cam kết.
A thanh piston tráng là một bộ phận nhỏ của một chiếc máy nhưng lại là một phần lớn tạo nên độ tin cậy của nó. Việc chọn lớp phù hợp với điều kiện làm việc thực tế, thay vì lớp trông ấn tượng nhất trên giấy, là điều giữ cho xi lanh khô ráo, vòng đệm nguyên vẹn và thời gian bảo trì dài. Nếu bạn không chắc chắn lộ trình nào phù hợp với ứng dụng của mình, hãy gửi cho chúng tôi điều kiện làm việc và chúng tôi sẽ cùng bạn xem xét các lựa chọn.
Liên hệ với chúng tôi
+86-137-0618-5800
Số 3 đường Tây Dujuan, thị trấn Hudai, huyện Binhu, thành phố Vô Tích, tỉnh Giang Tô
Liên hệ
Điện thoại di động