2026-09-15
Một máy xúc thủy lực đã ngừng hoạt động sau 3.000 giờ vì cần xi lanh của nó bị rỗ và bịt kín vòng đệm. Mục tiêu thiết kế ban đầu là 8.000 giờ. Phép đo cho thấy độ nhám bề mặt đã tăng gấp đôi ở vùng mài mòn và lớp crom đã bị mòn xuyên qua thép nền ở hai nơi. Sự cố không phải là lỗi sản xuất. Đó là một vấn đề đặc điểm kỹ thuật thanh.
Thanh piston là bộ phận duy nhất quyết định tuổi thọ sử dụng của xi lanh thủy lực. Nó truyền lực, dẫn hướng piston và cung cấp bề mặt bịt kín cho tuyến thanh truyền. Một khi bề mặt thanh bị xuống cấp, rò rỉ và ô nhiễm bịt kín sẽ nhanh chóng xảy ra. Các kỹ sư kết hợp vật liệu thanh, lớp phủ và lớp hoàn thiện với môi trường vận hành thực tế sẽ tránh được những lỗi ban đầu này. Bài viết này đề cập đến ba quyết định đó và những dung sai thực tế đằng sau chúng.
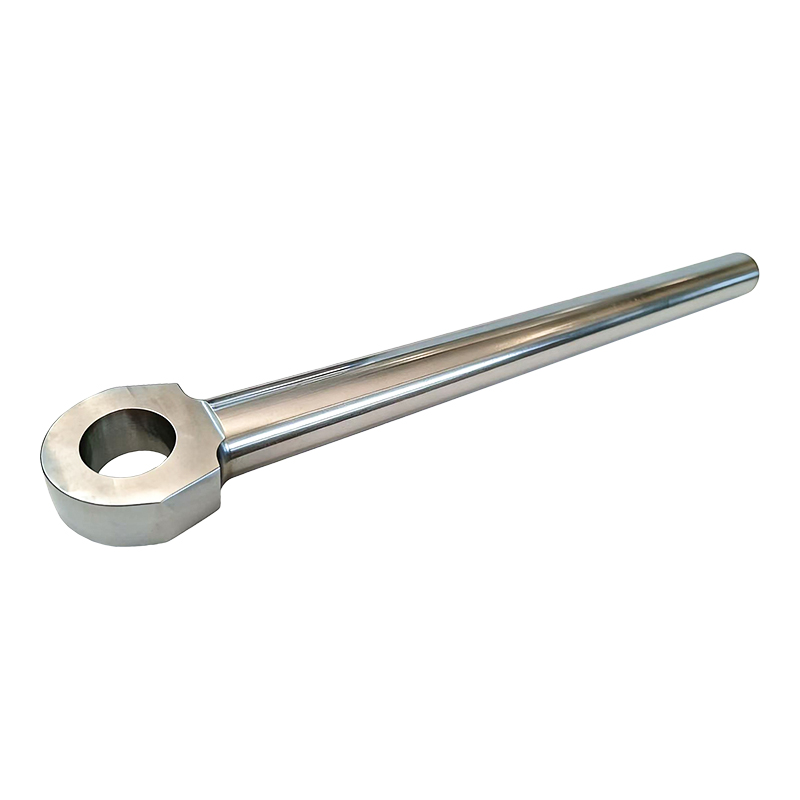
A thanh piston thủy lực nối piston bên trong thùng xi lanh với tải trọng bên ngoài. Nó chuyển đổi áp suất chất lỏng thành lực cơ học tuyến tính. Khi sử dụng nó phải:
Thanh truyền là thành phần xi lanh duy nhất tiếp xúc với cả mạch thủy lực và không khí bên ngoài. Sự tiếp xúc kép đó là lý do tại sao việc lựa chọn vật liệu và xử lý bề mặt lại có trọng lượng lớn đến vậy.
Hầu hết các thanh piston thủy lực đều được gia công từ thép cacbon trung bình như C45 hoặc tương đương. Trống được làm cứng bằng cảm ứng trước khi mài để tạo ra vỏ bề mặt chống mài mòn trong khi vẫn giữ cho lõi đủ cứng để hấp thụ tải sốc. Các loại thép không gỉ được sử dụng khi khả năng chống ăn mòn cao hơn chi phí, nhưng độ cứng thấp hơn của chúng thường có nghĩa là phải thêm lớp phủ để có độ mài mòn chấp nhận được.
Trình tự sản xuất đặt ra mức trần chất lượng. Các thanh được tiện, xử lý nhiệt, mài và sau đó đánh bóng. Quá trình mài loại bỏ sự biến dạng do xử lý nhiệt và đạt được độ tròn và độ thẳng mà vòng đệm dựa vào. Việc đánh bóng làm giảm độ nhám bề mặt xuống phạm vi mà con dấu có thể quản lý trong suốt thời gian sử dụng lâu dài.
Sự thẳng thắn cũng quan trọng như sự hoàn thiện. Thanh thẳng trong phạm vi 0,05 mm trên mét nhưng có bề mặt gồ ghề vẫn sẽ nhanh chóng bị mòn. Thanh có bề mặt tráng gương nhưng có độ cong 0,2 mm tạo ra khả năng tải và rò rỉ đệm không đồng đều. Cả hai tham số phải được giữ, đó là lý do tại sao gia công thanh piston chính xác xứng đáng được chú ý trước khi viết đặc tả.
Thanh rắn là mặc định cho hầu hết các xi lanh vì chúng mang lại độ cứng uốn cao nhất trên một đơn vị chi phí. Các thanh rỗng xuất hiện trong hai trường hợp: khi việc giảm trọng lượng trở nên quan trọng, chẳng hạn như trong các thiết bị di động, hoặc khi bản thân thanh phải có đường dẫn dầu bên trong. Thanh rỗng giúp tiết kiệm trọng lượng đáng kể trong khi vẫn giữ được phần lớn độ cứng khi uốn có cùng đường kính ngoài.
Nếu thiết kế yêu cầu một thanh rắn có hình dạng và độ hoàn thiện được kiểm soát chặt chẽ, việc chỉ định một thanh rắn hoàn thiện chính xác sẽ đặt ra đường cơ sở chất lượng rõ ràng. Các ứng dụng cần đường dẫn dầu bên trong hoặc khối lượng giảm sẽ được phục vụ tốt hơn bằng cần piston rỗng.
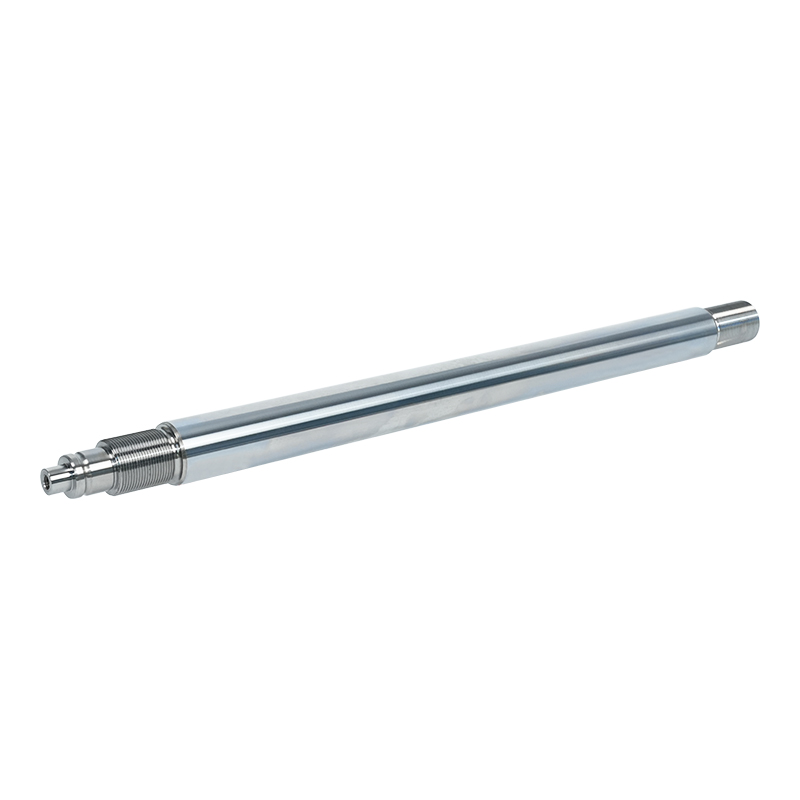
 Thanh piston rắn bằng thép hợp kim hoàn thiện chính xác Thanh rắn này mang lại độ chính xác về kích thước chặt chẽ và bề mặt nhẵn, hỗ trợ hiệu suất bịt kín đáng tin cậy trong các hệ thống cơ khí và thủy lực đòi hỏi khắt khe, với khả năng gia công tùy chỉnh có sẵn trên mỗi bản vẽ. Xem sản phẩm →
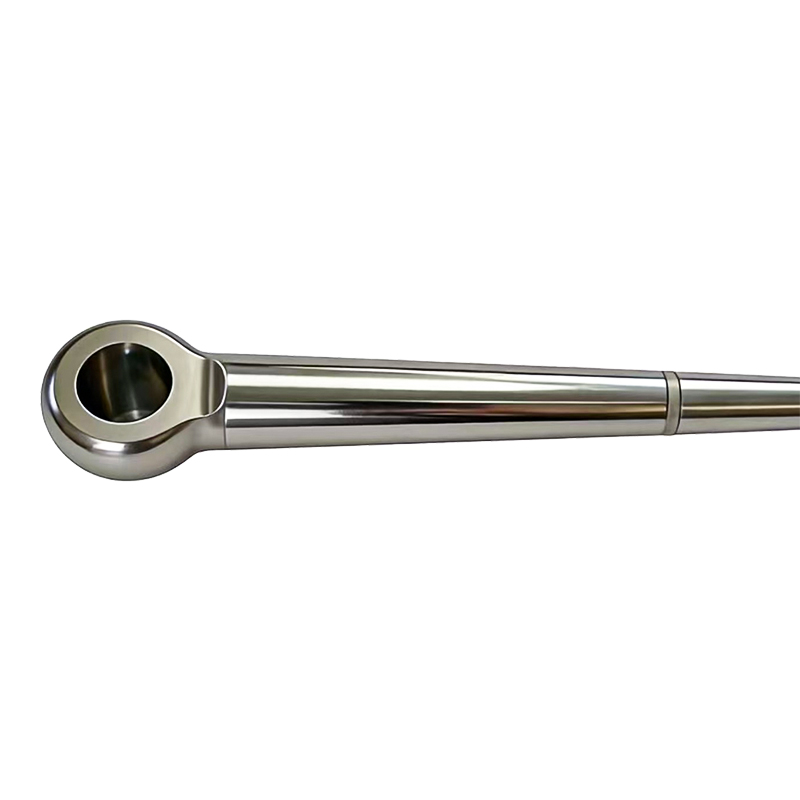
 Thanh piston rỗng mạ Chrome cứng Thiết kế rỗng giảm trọng lượng với các kênh bên trong, có sẵn lớp mạ crôm cứng để chống mài mòn, phù hợp với các hệ thống thủy lực nhỏ gọn, nơi cần giảm khối lượng và định tuyến. Xem sản phẩm →
Phớt thanh truyền trực tiếp trên bề mặt thanh piston. Môi bịt cần có bề mặt đủ mịn để tránh mài mòn nhưng có đủ độ nhám vi mô để mang màng bôi trơn. Trong thực tế, cần piston thủy lực được mài và đánh bóng đến độ nhám khoảng Ra 0,2 đến 0,4 µm. Bất cứ thứ gì cứng hơn sẽ làm mòn môi bịt kín; bất cứ thứ gì mịn hơn đáng kể đều có thể làm mất đi lớp dầu và tăng ma sát.
Độ tròn và độ thẳng kiểm soát khoảng cách giữa thanh và tuyến. Hình bầu dục quá mức tạo ra một khoảng trống rộng ở một bên và cản trở ở bên kia. Theo thời gian, ổ trục và vòng đệm đệm chịu tải không đồng đều, tạo ra sự mài mòn cục bộ và cuối cùng là đường rò rỉ có thể nhìn thấy được. Đây là lý do tại sao các nhà sản xuất que giữ độ tròn và độ thẳng trong khoảng vài phần trăm milimét thay vì chỉ dựa vào kết cấu bề mặt.
| tham số | đặc điểm kỹ thuật điển hình | Ảnh hưởng đến hiệu suất |
|---|---|---|
| Độ nhám bề mặt Ra | 0,2 đến 0,4 µm | Bịt kín mài mòn và ma sát |
| Độ thẳng | Tối đa 0,05 mm/m | Phân phối tải trọng tuyến |
| Độ tròn | Tối đa 0,02 mm | Khoảng cách niêm phong thống nhất |
| Dung sai đường kính | f7 đến h8 | Phù hợp với tuyến và con dấu |
Thép mài thô, thậm chí được làm cứng bằng cảm ứng, không đủ cho hầu hết các ứng dụng thủy lực. Thanh tiếp xúc với độ ẩm, phun muối, hóa chất tẩy rửa và bụi mài mòn. Hệ thống lớp phủ phải cung cấp độ cứng để chống mài mòn, chống ăn mòn cho thép nền và khả năng tương thích với vật liệu bịt kín.
Chrome cứng là cơ sở của ngành. Nó cứng, khoảng 800 đến 1000 HV, có hệ số ma sát thấp đối với các hợp chất bịt kín thông thường và có thể được áp dụng ở độ dày được kiểm soát từ 20 đến 50 µm. Đối với môi trường trong nhà sạch sẽ, crom cứng là lựa chọn có chi phí thấp nhất với hiệu suất được hiểu rõ.
Trong các thiết bị hàng hải và ngoài trời, một lớp crom màu trắng đục hai lớp, tiếp theo là crom cứng mang lại khả năng chống ăn mòn tốt hơn so với crom cứng một lớp. Hệ thống niken cộng với crom cứng hoạt động tương tự trong điều kiện chứa nhiều muối. Những lớp phủ này có giá cao hơn nhưng chúng kéo dài thời gian sử dụng ở những nơi có mức độ tiếp xúc cao.
Lớp phủ gốm cung cấp độ cứng và khả năng chống ăn mòn cao hơn đáng kể cho các ứng dụng có độ mài mòn cao, ăn mòn cao. Tấm ốp laze áp dụng lớp phủ liên kết bằng kim loại và cũng là phương pháp tiêu chuẩn để sửa chữa các thanh bị hư hỏng. Quá trình thấm nitơ QPQ (làm nguội-đánh bóng-làm nguội) cung cấp một giải pháp thay thế có chi phí thấp hơn với đặc tính chống mài mòn tốt, mặc dù vỏ cứng mỏng hơn.
Đối với hầu hết các xi lanh đa năng, thanh mạ crom cứng vẫn là mặc định thực tế vì hoạt động sản xuất của nó được ghi chép rõ ràng và chi phí cho mỗi giờ vận hành thấp.
| Hệ thống sơn | Độ cứng điển hình (HV) | Chống ăn mòn | Độ dày điển hình |
|---|---|---|---|
| crom cứng | 800 đến 1000 | Tốt | 20 đến 50 µm |
| Crom cứng màu trắng sữa | 800 đến 1000 | Rất tốt | 30 đến 60 µm |
| Niken crom cứng | 800 đến 1000 | Rất tốt | 30 đến 60 µm |
| gốm sứ | 1000 đến 1400 | Tuyệt vời | 100 đến 300 µm |
| Tấm ốp laze | 700 đến 900 | Tuyệt vời | 300 đến 1000 µm |
| QPQ | 500 đến 700 | Tốt | 10 đến 30 µm |
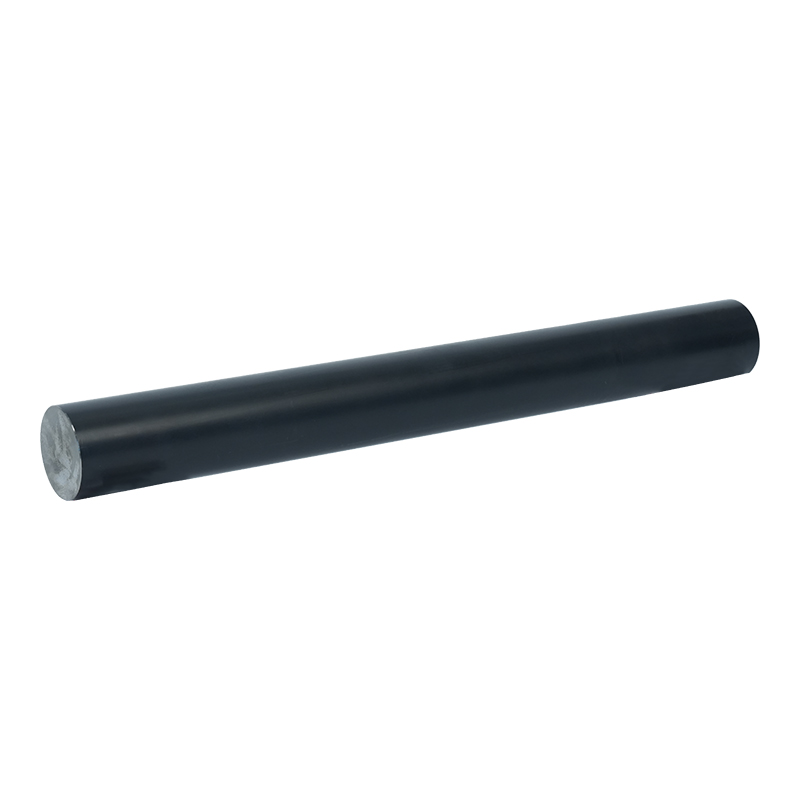
Thanh piston mạ Chrome cứng Chrome mạ điện cung cấp độ cứng cao và khả năng chống ăn mòn, làm cho thanh này trở thành một mặc định thực tế cho các xi lanh đa năng, nơi hiệu suất được ghi lại và chi phí mỗi giờ vận hành thấp. Xem sản phẩm → Lựa chọn lớp phủ thay đổi đường kính thanh gia công, khả năng tương thích của phốt và đơn giá. Crom cứng được phủ ở mức 20 đến 50 µm mỗi bên, do đó thép nền được gia công với kích thước nhỏ hơn để tiếp nhận lớp mạ. Lớp phủ bằng gốm và laser cần được chuẩn bị bề mặt khác nhau và thường được mài sau lớp phủ để khôi phục kích thước cuối cùng. Gói seal cũng phải tương thích với hóa chất phủ.
Trong thực tế, trước tiên hãy xác định môi trường hoạt động, thứ hai là tần suất chu kỳ và thứ ba là mục tiêu chi phí. Thanh chrome cứng tiêu chuẩn hoạt động tốt trong máy ép thủy lực trong nhà, sạch sẽ. Thanh tương tự sẽ sớm bị hỏng khi nạo vét hoặc xẻng khai thác. Đó không phải là khiếm khuyết vật chất; đó là một đặc điểm kỹ thuật không phù hợp.
Khi tìm nguồn cung ứng thanh, hãy nhìn xa hơn đơn giá. Kiểm soát quá trình thúc đẩy chi phí bảo hành của xi lanh cuối cùng. Hỏi về tính nhất quán của quá trình làm cứng cảm ứng, khả năng mài và đánh bóng, độ đồng đều của lớp phủ và hồ sơ kiểm tra được ghi lại. Chứng nhận ISO 9001 là cơ sở chứ không phải là điểm khác biệt.
Một nhà cung cấp vận hành dây chuyền mài, đánh bóng và mạ điện của riêng mình nắm quyền kiểm soát trực tiếp các thông số xác định tuổi thọ của thanh thay vì phối hợp với nhiều nhà thầu phụ. Máy móc Vô Tích Qunke đi theo mô hình tích hợp này, cung cấp các thanh piston chính xác, các thanh được tráng và các xi lanh thủy lực hoàn chỉnh từ một cơ sở duy nhất có diện tích hơn 25.000 mét vuông.
Đối với máy móc kỹ thuật, thanh truyền đi vào xi lanh như một bộ phận được phân phối và việc lắp đặt hệ thống phốt phải được lên kế hoạch sớm. Việc kết hợp các xi lanh dầu trong máy móc kỹ thuật là một bài đọc thực tế dành cho các nhóm đang hoàn thiện các thông số kỹ thuật của thanh và vòng đệm cùng nhau.
Liên hệ với chúng tôi
+86-137-0618-5800
Số 3 đường Tây Dujuan, thị trấn Hudai, huyện Binhu, thành phố Vô Tích, tỉnh Giang Tô
Liên hệ
Điện thoại di động