2026-07-09
Nếu bạn làm việc với xi lanh thủy lực hoặc khí nén, bạn đã biết rằng thanh piston là một trong những bộ phận quan trọng nhất trong toàn bộ hệ thống. Đó là bộ phận truyền lực từ piston sang tải trọng bên ngoài và nó thực hiện điều này khi phải chịu áp suất cao, chuyển động liên tục và các điều kiện môi trường thường khắc nghiệt. A thanh piston rắn – trái ngược với thanh rỗng hoặc hình ống – là một mảnh kim loại duy nhất, liền mạch chạy từ piston qua đầu xi lanh ra thế giới bên ngoài. Trong hướng dẫn này, chúng tôi sẽ đề cập đến thanh piston rắn là gì, chúng được làm từ vật liệu gì, chúng được sản xuất như thế nào, thông số kỹ thuật quan trọng là gì và cách chọn loại phù hợp cho ứng dụng của bạn.
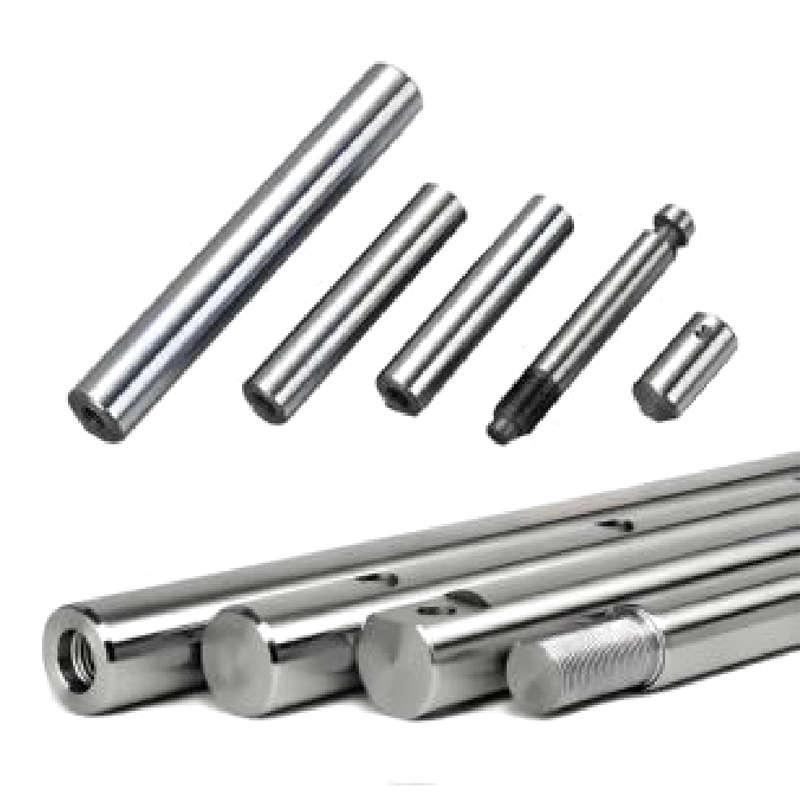
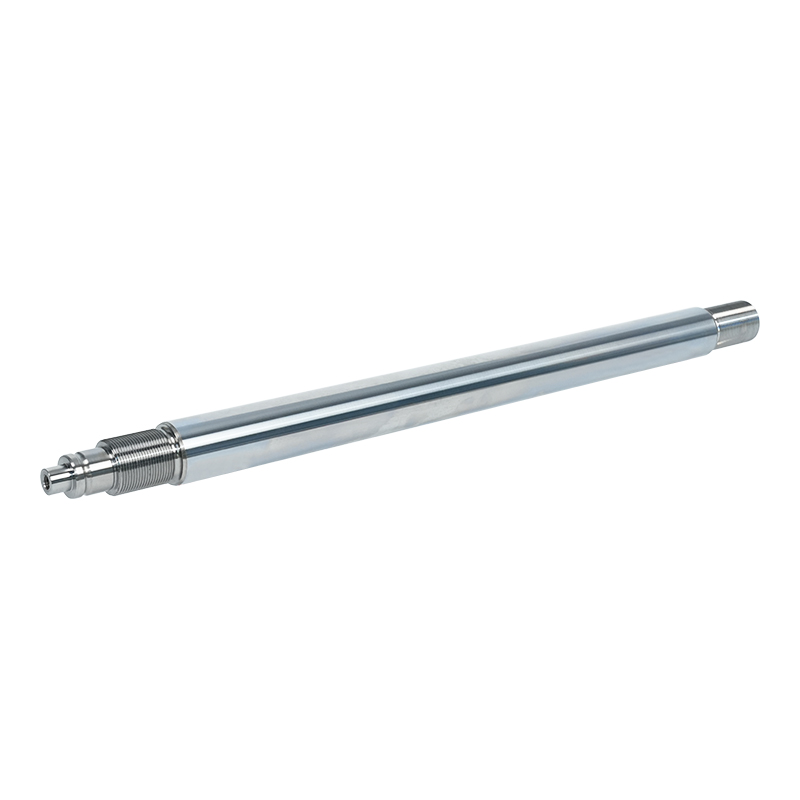
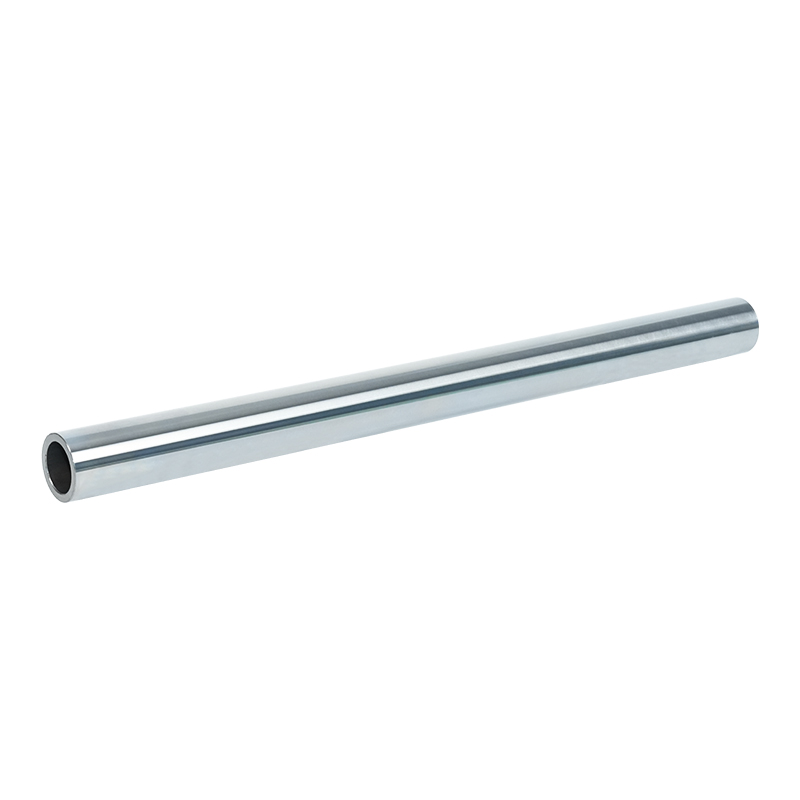
A thanh piston rắn là một thanh kim loại hình trụ nối piston bên trong xi lanh với cơ cấu bên ngoài đang được dẫn động. Nó được gọi là "rắn" vì nó được làm từ một mảnh vật liệu duy nhất - thường là thép cường độ cao - không có lõi rỗng hoặc đường dẫn bên trong. Thanh kéo dài qua đầu xi lanh, nơi nó được bịt kín bởi một tuyến để ngăn chất lỏng hoặc khí rò rỉ ra ngoài, đồng thời truyền chuyển động tuyến tính và lực do piston tạo ra sang tải trọng bên ngoài.
các thanh piston rắn phải chịu các ứng suất cơ học đáng kể: lực kéo và lực nén, mômen uốn, tải trọng bên và độ mỏi do đạp xe lặp đi lặp lại. Nó cũng phải chống mài mòn từ vòng đệm thanh và sự ăn mòn từ môi trường vận hành. Đó là lý do tại sao việc lựa chọn vật liệu phù hợp, độ hoàn thiện bề mặt và quy trình sản xuất là vô cùng quan trọng để đảm bảo hoạt động đáng tin cậy.
các material you choose for your thanh piston rắn ảnh hưởng trực tiếp đến sức mạnh, độ bền và giá thành của nó. Dưới đây là những vật liệu phổ biến nhất được sử dụng trong ngành.
Thép carbon trung bình là vật liệu được sử dụng rộng rãi nhất cho thanh piston thủy lực . Lớp C45 (DIN) hoặc 1045 (AISI) là lựa chọn tiêu chuẩn. Nó mang lại sự cân bằng tốt giữa sức mạnh và độ dẻo dai, với độ bền kéo thường khoảng 600–700 MPa. Khi được làm cứng và tôi luyện đúng cách, nó mang lại khả năng chống mỏi tuyệt vời với chi phí hợp lý. Hầu hết các thanh thép carbon đều được làm cứng bằng cảm ứng và mạ crom để cải thiện độ cứng bề mặt và khả năng chống ăn mòn.
Đối với các ứng dụng đòi hỏi khắt khe hơn, đòi hỏi độ bền kéo cao hơn và độ cứng tốt hơn, thép hợp kim như 42CrMo4 (DIN) hoặc 4140 (AISI) được sử dụng. Những vật liệu này có độ bền kéo lên tới 1.000–1.200 MPa sau khi xử lý nhiệt thích hợp. Chúng thường được sử dụng trong máy móc hạng nặng, thủy lực di động và các ứng dụng trong đó thanh phải chịu được tải trọng bên hoặc lực tác động cao.
Trong môi trường ăn mòn – như ứng dụng hàng hải, chế biến thực phẩm hoặc nhà máy hóa chất – thép không gỉ là lựa chọn hiển nhiên. Thanh piston rắn được làm từ thép không gỉ 304 hoặc 316 có khả năng chống ăn mòn tuyệt vời ở mức cường độ vừa phải. Để có cường độ cao hơn, các loại làm cứng kết tủa như 17-4 PH có thể đạt được độ bền kéo trên 1.300 MPa trong khi vẫn duy trì khả năng chống ăn mòn tốt. Sự đánh đổi là chi phí cao hơn đáng kể so với thép carbon.
Một số thanh piston khí nén và thanh thủy lực cao cấp được làm từ thép thấm nitơ. Thấm nitơ là quá trình làm cứng bề mặt giúp khuếch tán nitơ vào lớp bề mặt, tạo ra lớp vỏ cứng, chống mài mòn mà không cần mạ crom riêng. Thanh thấm nitơ mang lại khả năng chống mài mòn và độ bền mỏi tuyệt vời, nhưng quá trình thấm nitơ làm tăng thêm chi phí.
các production of a high-quality thanh piston rắn bao gồm một số bước được kiểm soát cẩn thận. Mỗi bước đều ảnh hưởng đến hiệu suất cuối cùng và tuổi thọ của thanh.
các process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
các bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
các rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Tùy thuộc vào vật liệu và ứng dụng, thanh có thể được tôi và tôi luyện để đạt được các tính chất cơ học mong muốn. Đối với các thanh thép carbon, quá trình làm cứng cảm ứng thường được áp dụng cho lớp bề mặt để tăng khả năng chống mài mòn trong khi vẫn duy trì được lõi dẻo dai, dẻo dai.
Sau khi xử lý nhiệt, thanh được mài không tâm để đạt được đường kính cuối cùng với dung sai chặt chẽ - thường trong khoảng ± 0,02 mm hoặc cao hơn. Bề mặt hoàn thiện mịn Ra 0,2–0,4 µm đạt được thông qua quá trình đánh bóng tiếp theo. Lớp hoàn thiện mịn màng này rất quan trọng đối với tuổi thọ của phốt; bề mặt gồ ghề sẽ nhanh chóng làm mòn vòng đệm thanh và gây rò rỉ.
cho thanh piston mạ crom , một lớp crom cứng được mạ điện lên mặt đất. Lớp crom mang lại khả năng chống mài mòn tuyệt vời, hệ số ma sát thấp và bảo vệ chống ăn mòn. Độ dày crom điển hình là 20–50 µm và lớp mạ thường được thực hiện theo thao tác hoàn thiện (siêu hoàn thiện hoặc đánh bóng) để đạt được độ nhám bề mặt cuối cùng.
các finished thanh piston rắn được kiểm tra độ chính xác về kích thước, độ hoàn thiện bề mặt và độ thẳng. Kiểm tra độ cứng và trong một số trường hợp, kiểm tra không phá hủy (như kiểm tra hạt từ tính) được thực hiện để phát hiện các khuyết tật bề mặt. Sau đó, các thanh này được phủ một lớp dầu chống gỉ và đóng gói để vận chuyển.
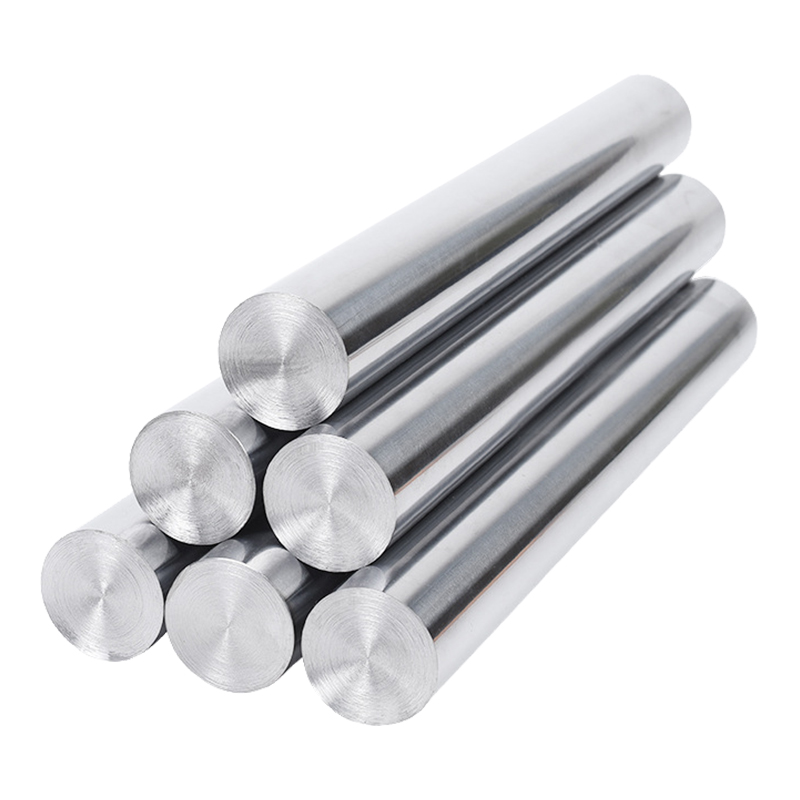
Khi chỉ định hoặc mua một thanh piston rắn , một số thông số kỹ thuật là cần thiết. Đây là một sự cố của những cái quan trọng nhất.
| Đặc điểm kỹ thuật | Giá trị tiêu biểu | Tại sao nó quan trọng |
| Dung sai đường kính | ±0,01 – ±0,02 mm | Dung sai chặt chẽ đảm bảo phù hợp với con dấu và ngăn ngừa rò rỉ |
| Độ nhám bề mặt (Ra) | 0,2 – 0,4 µm | Bề mặt nhẵn làm giảm sự mài mòn của phốt và kéo dài tuổi thọ xi lanh |
| Độ dày Chrome | 20 – 50 µm | Độ dày chrome thích hợp đảm bảo chống mài mòn và ăn mòn lâu dài |
| Độ cứng bề mặt | 600 – 750 HV (sau khi đông cứng cảm ứng) | Bề mặt cứng chống lại sự mài mòn và mài mòn do bịt kín và chất gây ô nhiễm |
| Độ bền kéo | 600 – 1.200 MPa (phụ thuộc vào vật liệu) | Xác định khả năng chịu tải và giới hạn an toàn của thanh |
| Độ thẳng | ≤ 0,3 mm mỗi mét | Thanh bị uốn cong gây ra hiện tượng mòn phớt và liên kết xi lanh không đều |
| Độ tròn | ≤ 0,02 mm | Thanh không tròn gây mòn và rò rỉ phốt cục bộ |
Trong khi thanh piston rắns là những thanh rỗng phổ biến nhất được sử dụng trong một số ứng dụng. Đây là cách họ so sánh.
| tính năng | Thanh piston rắn | Thanh piston rỗng |
| cân nặng | Nặng hơn (tất cả các vật liệu rắn) | Nhẹ hơn (lõi rỗng giúp tiết kiệm trọng lượng) |
| Tỷ lệ sức mạnh trên trọng lượng | Hạ xuống | Cao hơn (tốt hơn cho hàng không vũ trụ, ứng dụng di động) |
| Chống vênh | Cao hơn (mặt cắt đặc có khả năng chống oằn tốt hơn) | Hạ xuống (thin wall is more susceptible to buckling under compression) |
| Chi phí sản xuất | Hạ xuống (simpler to produce) | Cao hơn (yêu cầu khoan/trepan, gia công phức tạp hơn) |
| Ứng dụng phổ biến | Thủy lực nói chung, khí nén, máy móc hạng nặng | Hàng không vũ trụ, thiết bị di động, ứng dụng nhạy cảm với trọng lượng |
cho most industrial applications, thanh piston rắns là lựa chọn mặc định vì tính đơn giản, sức mạnh và hiệu quả chi phí của chúng. Thanh rỗng chỉ đáng được xem xét khi việc giảm trọng lượng là ưu tiên hàng đầu.
Thanh piston rắn được tìm thấy trong nhiều ngành công nghiệp và thiết bị. Dưới đây là một số ứng dụng phổ biến nhất.
Đây là ứng dụng lớn nhất cho đến nay. Trong các hệ thống thủy lực – từ máy xúc và cần cẩu đến máy ép và máy ép phun – thanh piston thủy lực chuyển áp suất thủy lực thành lực tuyến tính. Những thanh này phải chịu được áp suất cao (lên tới 350 bar trở lên) và thường hoạt động trong môi trường ngoài trời khắc nghiệt.
Trong các hệ thống khí nén dùng trong nhà máy và thiết bị tự động hóa, thanh piston rắns là tiêu chuẩn. Áp suất thấp hơn (thường là 6–10 bar) cho phép thanh có nhiệm vụ nhẹ hơn, nhưng tốc độ chu kỳ cao (lên đến vài chu kỳ mỗi giây) đòi hỏi độ hoàn thiện bề mặt tuyệt vời và khả năng chống mài mòn để duy trì tuổi thọ bịt kín.
Các thiết bị như tay máy xúc, lưỡi máy ủi và máy cắt đá sử dụng công suất lớn thanh piston rắns . Các ứng dụng này áp đặt tải trọng cực lớn, lực sốc và môi trường mài mòn. Các thanh trong lĩnh vực này thường được làm từ thép hợp kim, được làm cứng bằng cảm ứng và mạ crôm dày.
Máy kéo, máy gặt, máy phun đều sử dụng xi lanh thủy lực với thanh piston rắns . Những thanh này cần chống lại sự ăn mòn từ phân bón và hóa chất, khiến thép không gỉ hoặc thép cacbon được bảo vệ nghiêm ngặt trở thành vật liệu được lựa chọn.
choklifts, aerial work platforms, and material handling equipment rely on thanh piston rắns trong xi lanh nâng của họ. Trọng lượng là một yếu tố ở đây, vì vậy một số nhà sản xuất sử dụng thanh rỗng, nhưng thanh rắn vẫn phổ biến vì khả năng chống oằn vượt trội của chúng.
Dây chuyền sản xuất ô tô sử dụng hàng ngàn xi lanh khí nén và thủy lực. Thanh piston rắn trong các ứng dụng này thường có đường kính nhỏ hơn và được gia công chính xác để vận hành ở tốc độ cao, chu kỳ cao.
Làm cứng cảm ứng là một quá trình xử lý nhiệt thường được áp dụng cho thanh piston thủy lực . Đây là lý do tại sao nó rất quan trọng.
Quá trình làm cứng cảm ứng chỉ làm cứng có chọn lọc lớp bề mặt của thanh - thường đến độ sâu 1–3 mm - trong khi vẫn để lõi ở trạng thái dẻo dai, dẻo dai. Độ cứng bề mặt đạt 600–750 HV, giúp cải thiện đáng kể khả năng chống mài mòn đối với vòng đệm thanh và bất kỳ hạt mài mòn nào có thể có. Lớp cứng còn tạo nền tảng vững chắc hơn cho lớp mạ crom, giúp crom không bị "vỏ trứng" hoặc bong tróc khi chịu tải nặng.
các induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
các overwhelming majority of thanh piston thủy lực được mạ crom cứng. Mạ Chrome mang lại bề mặt cứng, ít ma sát giúp giảm đáng kể độ mài mòn trên cả thanh và vòng đệm thanh. Nó cũng cung cấp khả năng chống ăn mòn tuyệt vời.
Độ dày crom cứng điển hình cho thanh piston là 20 đến 50 µm. Crom dày hơn không nhất thiết phải tốt hơn - vượt quá một điểm nhất định, lớp chrome trở nên giòn và có thể nứt khi bị căng. Quá trình mạ phải được kiểm soát cẩn thận để đảm bảo độ dày đồng đều, độ bám dính tốt và độ xốp tối thiểu.
cho particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Kể cả tốt nhất thanh piston rắn sẽ không tồn tại được lâu nếu không được bảo quản đúng cách. Đây là những gì bạn nên làm để kéo dài tuổi thọ của thanh trụ.
Kiểm tra bề mặt thanh thường xuyên để phát hiện các dấu hiệu vết xước, rỗ hoặc ăn mòn. Ngay cả những vết xước nhỏ cũng có thể dẫn đến rò rỉ phớt. Nếu bạn nhận thấy hư hỏng, hãy điều tra nguyên nhân – đó có thể là do xi lanh bị nhiễm bẩn, bị lệch hoặc phớt gạt nước hoạt động không đủ.
các external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
các wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Xi lanh thủy lực thường được bôi trơn bằng chính chất lỏng thủy lực. Nhưng trong xi lanh khí nén hoặc trong các ứng dụng mà xi lanh không được sử dụng thường xuyên, bạn có thể cần bôi một lớp dầu nhẹ thích hợp lên thanh tiếp xúc để tránh ăn mòn. Hãy cẩn thận đừng lạm dụng nó - dầu quá nhiều có thể thu hút bụi bẩn.
Một trong những nguyên nhân phổ biến nhất dẫn đến hỏng thanh truyền sớm là do tải trọng bên - khi xi lanh bị lệch với tải trọng. Điều này làm cho thanh bị cong hoặc mòn không đều, nhanh chóng phá hủy thanh và vòng đệm. Luôn kiểm tra căn chỉnh xi lanh trong quá trình lắp đặt và điều chỉnh nếu cần thiết.
Lựa chọn nhà cung cấp phù hợp cho bạn thanh piston rắn cũng quan trọng như việc chọn đúng thông số kỹ thuật. Dưới đây là một số yếu tố cần xem xét.
A thanh piston rắn có vẻ như là một bộ phận đơn giản nhưng nó là một trong những bộ phận quan trọng nhất của bất kỳ hệ thống thủy lực hoặc khí nén nào. Việc sử dụng đúng nguyên liệu, quy trình sản xuất và thông số kỹ thuật có thể mang lại sự khác biệt giữa số năm vận hành không gặp sự cố và thời gian ngừng hoạt động thường xuyên, tốn kém.
Khi chọn một thanh piston rắn , đừng cắt góc. Chọn vật liệu phù hợp với môi trường của bạn, chỉ định độ cứng và độ dày crom thích hợp, đồng thời làm việc với nhà cung cấp có thể cung cấp tài liệu chất lượng cần thiết. Và sau khi thanh được sử dụng, hãy bảo trì nó đúng cách – giữ sạch sẽ, theo dõi độ mòn và giải quyết mọi vấn đề trước khi chúng trở thành vấn đề lớn.
Với sự lựa chọn đúng đắn và sự chăm sóc thích hợp, chất lượng cao thanh piston rắn sẽ mang lại hiệu suất đáng tin cậy trong nhiều năm, giữ cho thiết bị của bạn hoạt động trơn tru và dây chuyền sản xuất của bạn luôn hoạt động.
Liên hệ với chúng tôi
+86-137-0618-5800
Số 3 đường Tây Dujuan, thị trấn Hudai, huyện Binhu, thành phố Vô Tích, tỉnh Giang Tô
Liên hệ
Điện thoại di động