2026-09-02
Trong xưởng, một xi lanh thủy lực bị mòn của búa thủy lực được tháo ra. Bề mặt cần có vết xước dọc, rỉ sét nhẹ ở các hố bị ăn mòn, lớp crom bị bong tróc ở gần đầu cần. Lời phàn nàn của khách hàng không phải là mới: chuyển động chậm chạp, ô nhiễm dầu và phải thay phớt nhiều lần. Trước khi đổ lỗi cho các vòng đệm hoặc ống xi lanh, hãy kiểm tra bề mặt cần piston. Mạ crom cứng vẫn là giải pháp được sử dụng rộng rãi nhất để bảo vệ thanh piston vì nó mang lại sự kết hợp giữa độ cứng, khả năng chống ăn mòn và độ ma sát thấp mà ít phương pháp xử lý bề mặt khác có thể sánh được về giá trị đồng tiền.
Mạ crom cứng là quá trình mạ điện một lớp crom mỏng lên nền thép. Đối với cần piston, lớp này có ba công việc chính: chống mài mòn từ hệ thống làm kín, bảo vệ thép cacbon khỏi hơi ẩm và hóa chất, đồng thời giữ ma sát động giữa thanh và vòng đệm đủ thấp để vận hành trơn tru.
Bản thân lớp chrome cực kỳ cứng. Trong thực tế, lớp phủ crom cứng thường có nhiệt độ từ 68 đến 72 HRC, hoặc khoảng 900–1100 HV. Độ cứng đó là lý do khiến một thanh mạ có thể xử lý hàng trăm nghìn chu kỳ mà không bị mất đường kính. Nó cũng cho phép sử dụng thanh trong môi trường khắc nghiệt, nơi có bụi, chất mài mòn và nước.
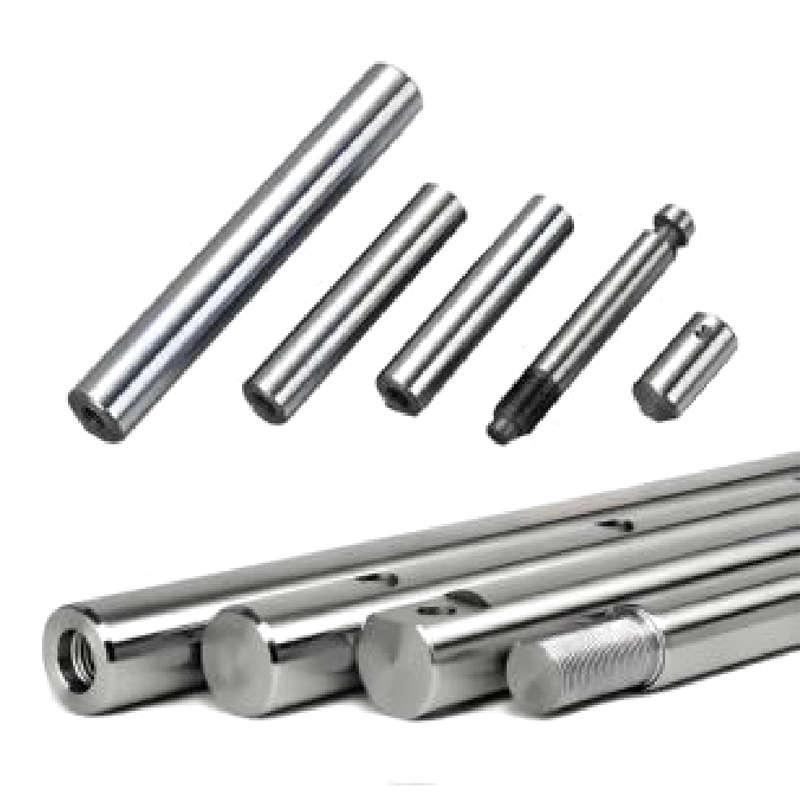
 Thanh piston mạ Chrome cứng để chống mài mòn Thanh piston này có lớp phủ crom cứng với độ cứng bề mặt cao, mang lại khả năng chống mài mòn và độ bền tuyệt vời trong môi trường đòi hỏi khắt khe. Nó cũng có thể được tân trang lại bằng cách mạ lại, mang lại giải pháp tiết kiệm chi phí cho các thanh bị mòn. Xem sản phẩm →
A cần piston mạ crom cứng không chỉ là về độ cứng bề mặt. Lớp phủ cũng là một cách thiết thực để tân trang lại các thanh đã qua sử dụng. Nếu thanh bị mòn nhưng vẫn tròn, nó có thể được mạ lại và mài lại theo kích thước ban đầu, cách này thường tiết kiệm chi phí hơn so với việc mua một bộ phận mới.
Không phải tất cả các lớp mạ crom cứng đều giống hệt nhau. Sự khác biệt giữa một cây gậy có tuổi thọ hai năm và một cây gậy có tuổi thọ mười năm thường nằm ở một số giá trị có thể đo lường được. Đây là những thông số kỹ thuật bạn nên xác minh với nhà cung cấp.
| Đặc điểm kỹ thuật | Phạm vi điển hình | Nó ảnh hưởng gì |
|---|---|---|
| Độ cứng lớp phủ | 68–72 HRC (≈900–1100 HV) | Chống mài mòn và tuổi thọ mài mòn |
| độ dày lớp phủ | 10–30 µm đối với dịch vụ tiêu chuẩn; 30–50 µm cho điều kiện hoạt động nặng | Bảo vệ chống ăn mòn, hạn chế mài mòn và tuổi thọ tổng thể |
| Độ nhám bề mặt (Ra) | 0,1–0,2 µm sau khi đánh bóng | Con dấu khả năng tương thích và hành vi ma sát |
| Độ bám dính của lớp phủ | Không bong tróc hoặc bong tróc khi thử uốn cong 90° | Độ bền lâu dài dưới tải trọng động |
| Dung sai đường kính | h7 hoặc phạm vi tùy chỉnh hẹp hơn, phù hợp với hướng dẫn và con dấu | Phù hợp với xi lanh và hiệu suất con dấu |
Khi nhà cung cấp không thể nêu rõ những con số này, bạn đang mua hàng không rõ nguồn gốc. Yêu cầu phương pháp thử nghiệm hoặc tiêu chuẩn nội bộ đằng sau mỗi giá trị. Thanh đáp ứng các phạm vi này có nhiều khả năng mang lại tuổi thọ sử dụng có thể dự đoán được.
Trước khi crom tiếp xúc với thép, thanh phải được gia công theo đường kính và bề mặt hoàn thiện chính xác. Bản thân quá trình mạ thường bao gồm tẩy dầu mỡ, làm sạch bằng axit, ăn mòn ngược, lắng đọng trong bể crom, rửa sạch và đánh bóng lần cuối. Mỗi bước đều ảnh hưởng đến độ bám dính và phân bổ độ dày cuối cùng.
Tại nhà sản xuất có kinh nghiệm, quá trình này được kiểm soát bằng thiết bị chuyên dụng. Ví dụ, máy mài CNC và máy đánh bóng CNC được sử dụng để đạt được độ chính xác gia công cần thiết trước khi mạ. Dây chuyền sản xuất mạ điện thông minh thân thiện với môi trường giúp duy trì tính chất hóa học ổn định trong bể, điều này ảnh hưởng trực tiếp đến độ cứng và tính đồng nhất của lớp phủ. Đây là một lý do tại sao một thanh có cùng thông số kỹ thuật về vật liệu có thể hoạt động khác nhau giữa các nhà cung cấp.
Kiểm soát chất lượng thường được thực hiện trên cơ sở hàng loạt. Một nhà cung cấp tốt sẽ kiểm tra độ dày lớp phủ bằng máy đo độ dày từ tính, đo độ cứng trên mẫu, thực hiện kiểm tra độ bám dính và có thể kiểm tra độ xốp. Yêu cầu giấy chứng nhận hợp chuẩn hoặc báo cáo thử nghiệm khi bạn mua hàng.
Mạ crom cứng là cơ bản nhưng không phải là lựa chọn duy nhất. Sự lựa chọn thường phụ thuộc vào môi trường và mục tiêu chi phí.
Đối với các thiết bị hàng hải hoặc có độ ẩm cao, lớp phủ song công như crom màu trắng sữa, sau đó là crom cứng là phổ biến. Lớp bên dưới màu trắng sữa cải thiện khả năng chống ăn mòn, trong khi lớp trên cùng bằng crom cứng mang lại bề mặt chống mài mòn. Sự kết hợp này là phổ biến cho các thiết bị ngoài khơi và cảng.
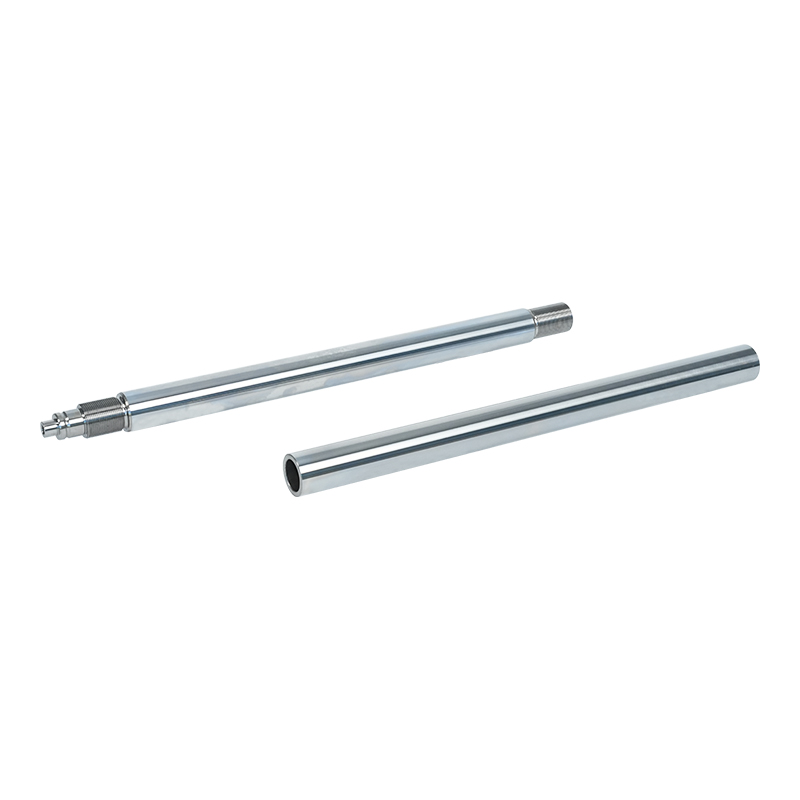 Thanh piston thủy lực phủ Chrome màu trắng sữa và cứng Kết hợp lớp lót màu trắng sữa với lớp trên cùng bằng crom cứng, thanh piston này mang lại khả năng chống ăn mòn được cải thiện cho các ứng dụng hàng hải hoặc có độ ẩm cao, đồng thời duy trì khả năng chống mài mòn để có hiệu suất đáng tin cậy. Xem sản phẩm →
Một con đường khác đã được thiết lập là niken cộng với crom cứng. Lớp xen kẽ niken mang lại khả năng chống lại sự tấn công hóa học tốt hơn, đặc biệt là trong môi trường axit hoặc nhiệt độ cao. Hệ thống phủ này thường được chỉ định cho chế biến khoáng sản và một số ứng dụng thủy lực nhất định.
Thanh piston thủy lực mạ niken và crom cứng Với lớp lót niken và lớp trên cùng bằng crom cứng, thanh piston này giúp tăng cường khả năng kháng hóa chất trong môi trường axit hoặc nhiệt độ cao, khiến nó phù hợp cho các hệ thống thủy lực đòi hỏi khắt khe và chế biến khoáng sản. Xem sản phẩm → Các giải pháp thay thế như lớp phủ gốm, lớp phủ laser và QPQ được chọn khi ứng dụng yêu cầu độ cứng cao hơn, khả năng chịu nhiệt tốt hơn hoặc tính chất hóa học bề mặt hoàn toàn khác. Đây là những loại chuyên dụng hơn và thường đắt hơn chrome cứng. Đối với nhiều xi lanh thủy lực, sự cân bằng giữa giá cả và hiệu suất vẫn thiên về mạ crom cứng.
Thanh piston mạ crom cứng được sử dụng ở bất cứ nơi nào xi lanh thủy lực hoặc khí nén phải đối mặt với các điều kiện chuyển động và trừng phạt liên tục. Các lĩnh vực chính bao gồm máy móc xây dựng, thiết bị khai thác mỏ, nhà máy luyện kim, máy móc cảng và tàu thủy, dự án thủy lợi và thiết bị mỏ dầu. Chủ đề chung là chu kỳ hoạt động cao, ô nhiễm mài mòn và tiếp xúc với các nguyên tố.
Nhà cung cấp làm việc trực tiếp với các nhà sản xuất thiết bị sẽ nắm bắt tốt hơn nhu cầu của các ngành này. Ví dụ, một nhà sản xuất có mối quan hệ lâu dài với các nhà sản xuất máy xây dựng hàng đầu sẽ quen thuộc với các yêu cầu về dung sai và thử nghiệm đối với xi lanh máy xúc. Loại trải nghiệm này thể hiện ở tính nhất quán của các thanh được giao.
Để tránh những bất ngờ tốn kém, hãy ghi nhớ những điểm này.
Đầu tiên, hãy xác định môi trường làm việc. Xi lanh có tiếp xúc với nước biển, nước mỏ có tính axit hoặc độ ẩm cao không? Câu trả lời quyết định độ dày lớp phủ và liệu một lớp crom cứng có đủ hay không.
Thứ hai, xác định dung sai. Lớp mạ crom cứng tăng thêm độ dày có thể đo được cho thanh. Nếu bạn cần đường kính hoàn thiện là 40 mm thì độ dày lớp mạ phải được tính vào dung sai mài. Đây là nơi các nhà cung cấp có kinh nghiệm giúp bạn tiết kiệm thời gian.
Thứ ba, xem tài liệu. Một nhà sản xuất que đáng tin cậy phải có thể cung cấp các chứng chỉ vật liệu, báo cáo độ dày lớp mạ và chứng nhận hệ thống chất lượng như ISO 9001 và ISO 14001. Những chứng nhận này cho thấy nhà cung cấp có quy trình lặp lại được kiểm soát.
Thứ tư, hãy xem xét tổng chi phí chứ không phải đơn giá. Một thanh có lớp crom dày hơn và lớp sơn bóng có thể có giá ban đầu cao hơn nhưng có thể kéo dài tuổi thọ sử dụng lên nhiều lần. Trong máy móc hạng nặng, một lần sửa chữa ngoài kế hoạch có thể dễ dàng vượt quá mức tiết kiệm chi phí ban đầu từ một thanh rẻ hơn.
Cuối cùng, xác nhận năng lực sản xuất. Nếu bạn cần nguồn cung cấp thanh piston ổn định, hãy hỏi về quy mô nhà máy và kế hoạch sản xuất của nhà cung cấp. Một nhà sản xuất có cơ sở lớn hơn và chuỗi quy trình gồm nhiều bước có thể cung cấp thời gian giao hàng đáng tin cậy hơn.
Việc chọn cần piston mạ crom cứng không phải là việc khó để chọn được mức giá thấp nhất. Đó là việc kết hợp lớp phủ với điều kiện làm việc của bạn và tin tưởng giao cho đối tác khả năng kiểm soát quy trình thực tế. Khi thanh truyền được mạ đúng cách, nó sẽ trở thành bộ phận im lặng giúp hệ thống thủy lực của bạn hoạt động hàng ngày.
Liên hệ với chúng tôi
+86-137-0618-5800
Số 3 đường Tây Dujuan, thị trấn Hudai, huyện Binhu, thành phố Vô Tích, tỉnh Giang Tô
Liên hệ
Điện thoại di động